-
 +86-0571-83175630
-
 [email protected]


Kirkkaan kutistekalvon valmistajat
-
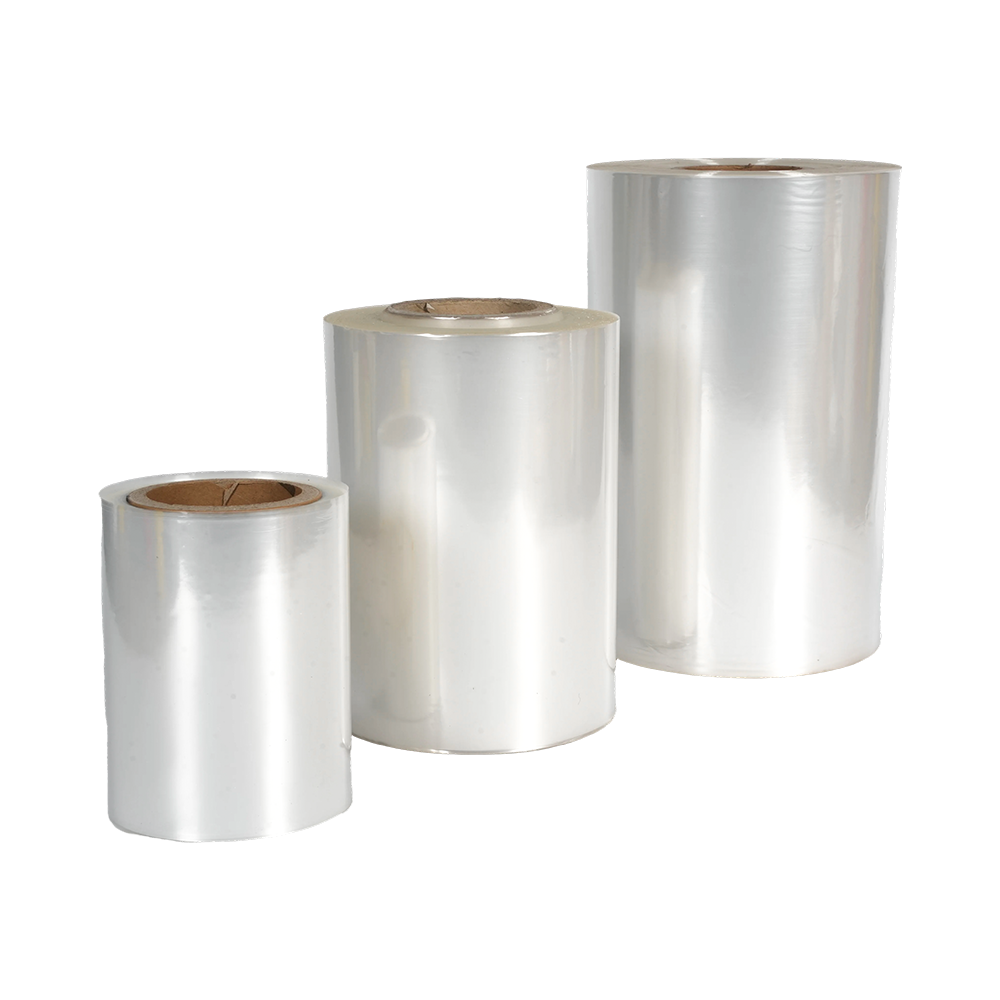
POF-kutistekalvo, paksuus 0,012-0,05 mm
POF lämpökutistekalvo on monikerroksinen koekstrudoitu polyolefiinikalvo, joka tunnetaan korkeast... -
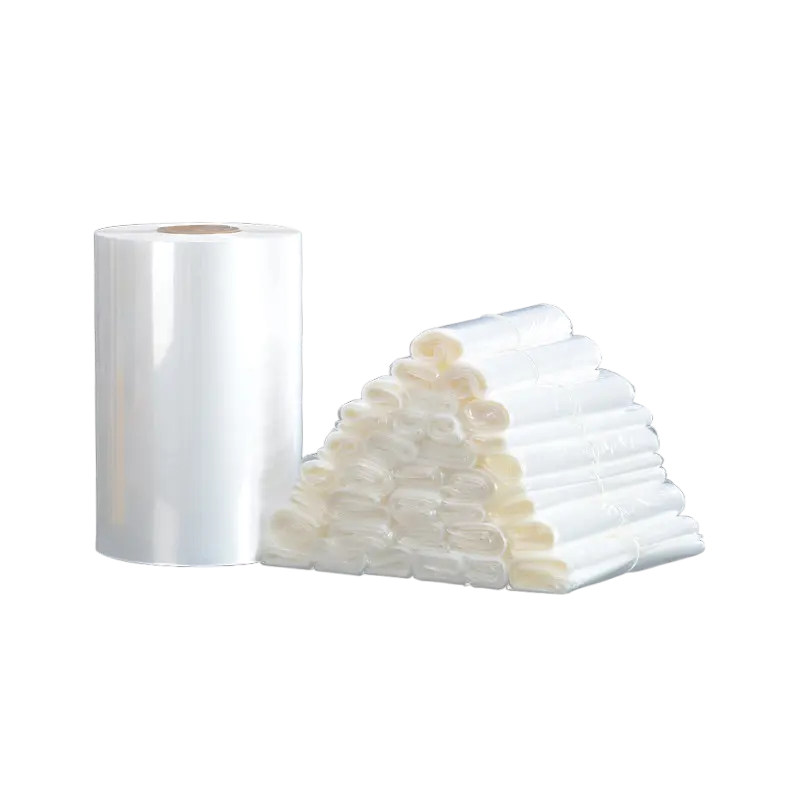
POF-kutistekalvo/pussi
POF-kutistekalvo/pussit: suositeltu valinta lämpökutistepakkauksiin ympäristönsuojelun aikakaudel... -
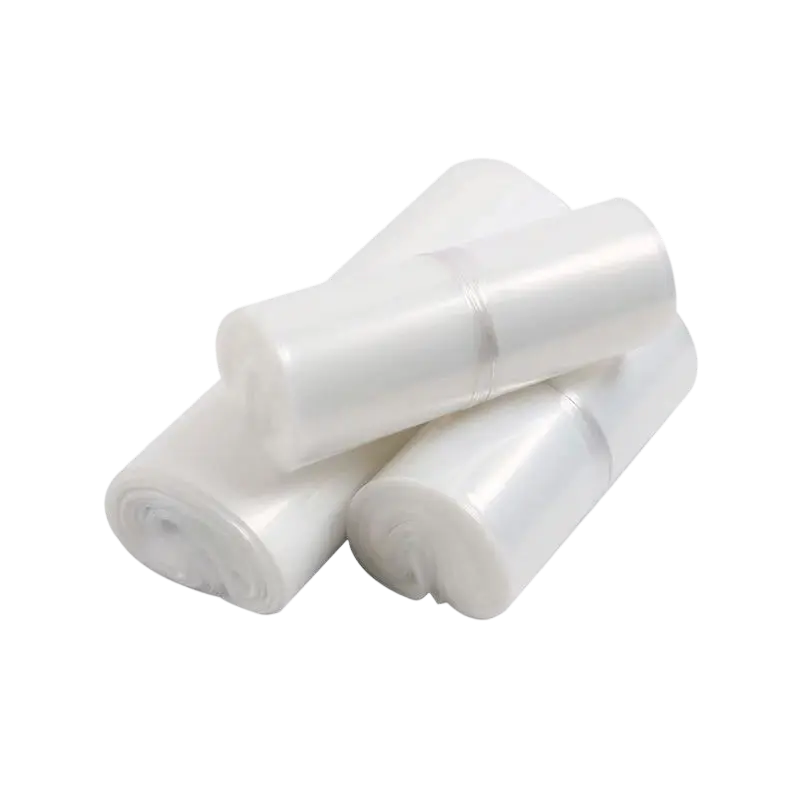
PE kutistekalvo/pussi
PE-kutistekalvo/pussit: kova valinta raskaaseen teollisuuspakkaukseen. Ne on valmistettu LDPE puh... -
PVC kutistekalvo
PVC-kutistekalvo: testattu ja kustannustehokas valinta etikettipakkauksiin. Valmistettu polyvinyy... -
PET-kutistekalvo
PET-kutistekalvo on materiaali huippuluokan etiketteihin ja epäsäännöllisen muotoisten pullojen p...
Kunnia
-
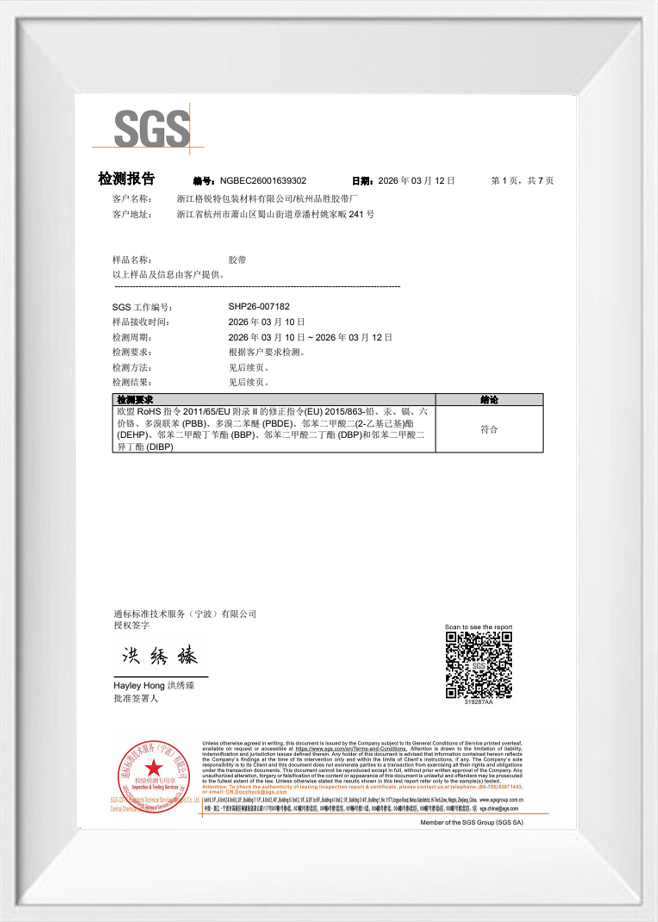 Testiraportti
-
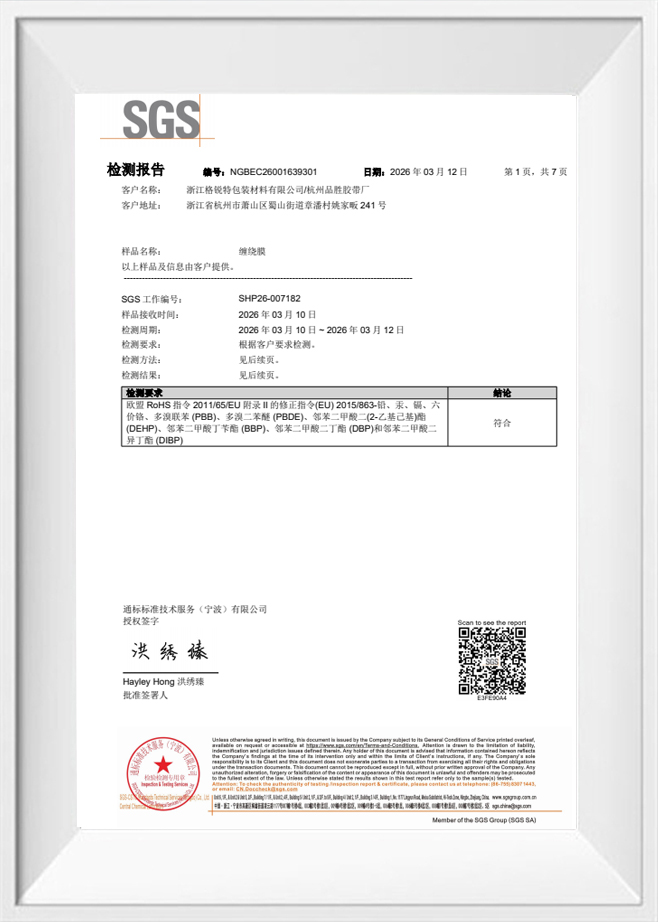 Testiraportti
-
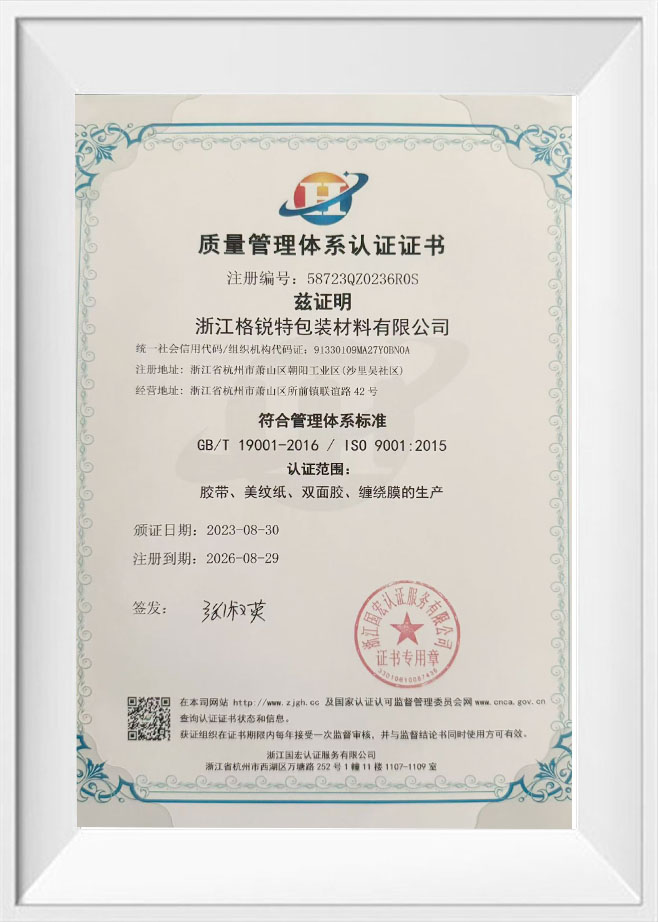 Laatujärjestelmän sertifiointitodistus
-
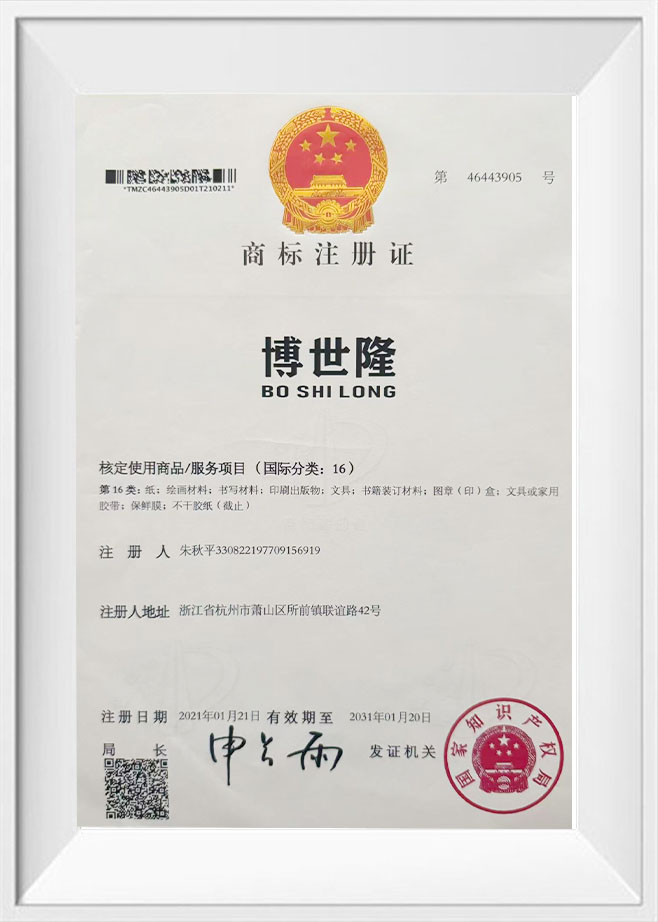 Tavaramerkin rekisteröintitodistus
-
 Laatujärjestelmän sertifiointitodistus
Uutiset
-
Teollisuuden uutisia 2026-10-14
Kun raskaan kaluston laatikko saapuu satamavarastoon 40 päivän merellä olon jälkeen, ero turvallisen nipun ja irrallisen kuorman välillä on usein kiinni vannemateriaalissa. Teräshihnat ruostuvat, leikataan kulmiin ja vaativat järeitä työkaluja kiristämiseen. Polypropeenihihnat sen sijaan hiipivät jatkuvassa k...
Näytä lisää -
Teollisuuden uutisia 2026-10-07
Juomatehdas menetti kaksi lavaa pullotettua tuotetta, kun trukin puoleisen kuorman tumma PET-hihna napsahti vaurioituneesta hitsistä. Käyttäjä ei nähnyt hitsiä, koska läpinäkymätön hihna peitti sen. Läpinäkyvä PET-vanne poistaa kuolleen kulman: kirkkaassa rungossa näkyy hitsin laatu, jännitys j...
Näytä lisää -
Teollisuuden uutisia 2026-09-30
Alumiinirunkoinen lava saapuu napsautetulla PP-hihnalla, siirretyllä pintakerroksella ja 400 km ajomatkalla. Tämä kohtaus toistuu päivittäin, ja siksi ostajat vaihtavat siihen PET-pakkaushihna kuormille, jotka painavat, laskeutuvat tai kulkevat kauas. PET on polypropeenin polyesteriserkku: se v...
Näytä lisää
Ota yhteyttä nyt
Kutistekalvo Industry Knowledge Extension
Miksi kalvon paksuus ja mittari ovat tärkeämpiä kuin luulet
Zhejiang Geruite Packaging Materials Co., Ltd. tekee tiivistä yhteistyötä logistiikan, vähittäiskaupan ja teollisen valmistuksen hankintatiimien kanssa – ja yksi johdonmukaisimmista pakkausvirheiden lähteistä, joita kohtaamme, on mittareiden yhteensopimattomuus. Ostajat käyttävät usein oletuksena yhden kalvon eritelmiä kaikissa SKU:issa ymmärtämättä, että kutistekalvon suorituskyky on suoraan sidoksissa kalvon koon, tuotteen painon ja pintaprofiilin väliseen suhteeseen.
Kirkas kutistekalvo on kaupallisesti saatavana mittaina, jotka ovat tyypillisesti 35 - 200 gaugeja (noin 9 - 50 mikronia). Ohuemmat kalvot alueella 35–60 mukautuvat tiukasti sileisiin, kevyisiin tuotteisiin ja antavat korkeakiiltoisen lopputuloksen. Raskaammat 75–100 mittarit sopivat paremmin epäsäännöllisiin muotoihin, teräviin kulmiin tai yhteen niputettuihin tuotteisiin, joissa kalvon lävistyskestävyys on kriittinen. Alimittaisen mittarin käyttäminen tuotteessa, jossa on ulkonevat reunat, ei vain aiheuta puhkaisuriskiä käsittelyn aikana – se luo mikrorepeämiä, jotka vaarantavat suljetun ympäristön ja nopeuttavat kosteuden sisäänpääsyä ja hapettumista herkissä tuotteissa.
Käytännön testi on suoraviivainen: levitä kalvo manuaalisesti tuoteprofiilin ympärille ja tarkista, että se mukautuu ilman siltoja syvennyksissä. Jos siltoja tapahtuu, kalvon kutistumissuhde – prosenttiosuus, jonka kalvo supistuu kussakin suunnassa, kun lämpöä käytetään – saattaa olla riittämätön. Bi-aksiaalisesti suunnatut kutistekalvot tarjoavat tasapainoisen kutistuksen sekä kone- että poikittaissuunnassa, mikä on ihanteellinen epäsäännöllisille geometrioille. Monoaksiaalisesti orientoidut kalvot kutistuvat pääasiassa yhteen suuntaan ja sopivat paremmin holkkien etiketöintiin tai putkimuotoisiin sovelluksiin.
Lämpötunnelin asetukset ja kalvojen yhteensopivuus: Kutistussyklin saaminen oikein
Valmiin tuotteen laatu kutistemuovi tiiviste riippuu vähemmän kalvon spesifikaatiosta kuin useimmat käyttäjät olettavat, ja enemmän siitä, onko lämpötunnelin parametrit sovitettu oikein kalvon kemiaan. Kaksi muuttujaa hallitsee: kuljettimen nopeus ja tunnelin lämpötila. Liian nopea juoksu jättää kalvon alikutistukseksi, löysällä taiteella ja avoimilla kulmilla. Liian hidas juokseminen aiheuttaa ylikutistumista, mikä rasittaa saumoja, aiheuttaa läpipalavia reikiä ja voi vääristää tai murskata kevyempiä tuotteita alla.
PVC-kutistekalvo toimii tehokkaasti 120–160 °C tunnelilämpötilassa, kun taas polyolefiinikalvot (POF) – nyt suositeltu vaihtoehto elintarvike- ja vähittäiskaupan ympäristöissä hajuttoman palamisen ja FDA-yhteensopivuuden vuoksi – vaativat yleensä 120–175 °C paksuudesta ja kuljetinnopeudesta riippuen. Kriittinen virhe on käsitellä lämpötilaa ainoana muuttujana. Kuljettimen viipymäaika – sekunnit, jotka tuote viettää tunnelin sisällä – on yhtä määräävä. Hitaampi hihna alhaisemmassa lämpötilassa tuottaa usein puhtaamman lopputuloksen kuin korkean lämpötilan nopea yhdistelmä, joka iskee kalvoa epätasaisesti.
Toiminnoissa, joissa samalla linjalla käytetään eri tuotekokoja, käytännöllisin kalibrointimenetelmä on suorittaa testierä kalvon valmistajan suositteleman lämpötila-alueen keskipisteessä, säätää ensin kuljettimen nopeutta ja muuttaa lämpötilaa vain 5 °C:n välein, kun nopeuden optimointi on käytetty loppuun. Tämä lähestymistapa vähentää kalvohukkaa kalibroinnin aikana ja suojaa tiivistyslaitteita toistuvien suurten lämpötilanvaihteluiden aiheuttamalta lämpörasitukselta.
Manuaalisen käärintätyönkulut: Kutistekäärin käsitela tuo mitattavaa arvoa
Jokainen pakkaustoiminto ei oikeuta täysin automatisoidun kutistetunnelilinjan pääomakustannuksia tai lattiapinta-alaa. Manuaaliset käärintätyönkulut ovat edelleen käytännöllinen standardi pienten ja keskisuurten volyymien täyttämisessä, kenttäpohjaisessa pakkaamisessa tai epäsäännöllisissä tuotteissa, jotka eivät syöty luotettavasti automatisoitujen laitteiden kautta. kutistemuovi hand roller on keskeinen työkalu, joka määrittää, onko manuaalinen prosessi tehokas vai kaoottinen.
Käsitelalla on kaksi tehtävää manuaalisessa kutistekääreessä: kiristää kalvoa tasaisesti, kun se levitetään tuotteen ympärille, ja ylläpitää tasaista päällekkäisyyttä jokaisella kierrolla. Ilman telaa käyttäjät levittävät kalvoa epätasaisella kireydellä – tiukasti toisella, löysällä toisella – mikä johtaa suoraan epätasaiseen kutistumiseen, kun lämpöä levitetään, ja tuloksena on ryppyinen, kaupallisesti kelpaamaton pinta. Hyvin suunniteltu käsitela säilyttää kiinteän ytimen ja kalvon välisen raon, joka säätelee jännitystä automaattisesti käyttäjän liikkuessa tuotteen ympärillä.
Lavatason kääreessä joustavalla tai kutistekalvolla ergonomisesta kädensijasta tulee toiminnallinen kysymys, ei vain mukavuus. Toistuvat rasitusvammat suuren volyymin manuaalisesta kääreestä ovat dokumentoitu tuottavuuden ja vastuun huolenaihe varastoympäristöissä. Rullat, joissa on pehmustetut, pyörivät kädensijat, vähentävät otteen väsymistä merkittävästi verrattuna kiinteäytimiin annostelijoihin. Toiminnassa, jossa yksi käyttäjä kääri yli 50 yksikköä vuoroa kohden manuaalisesti, investoinnit laadukkaaseen käsirullaan, jossa on ergonominen ote, maksavat takaisin vähennettyinä loukkaantumisvaatimuksissa ja jatkuvassa suorituskyvyssä hyvin ensimmäisen käyttöneljänneksen aikana. Zhejiang Geruite Packaging Materials Co., Ltd.:ssä kalvotuotteemme on suunniteltu yhtenäisellä mittatoleranssilla erityisesti tukemaan tasaista, ennustettavaa käsirulla-annostelua ilman kalvon seurantaa tai reunan käpristymistä levityksen aikana.
Kestävyysnäkökohdat kutistekalvon määrittelyssä
Laajennettu tuottajavastuu (EPR) -lainsäädäntö laajenee suurille vientimarkkinoille – mukaan lukien EU:n pakkaus- ja pakkausjäteasetus (PPWR), Ison-Britannian muovipakkausvero ja vastaavat puitteet Kaakkois-Aasiassa – kutistekalvomateriaalin valinta on yhä useammin vaatimustenmukaisuuspäätös, ei vain suorituskykypäätös.
Kahdella hallitsevalla kutistekalvomateriaalilla, PVC:llä ja polyolefiinilla (POF), on hyvin erilaisia käyttöiän loppuprofiileja. PVC:tä rajoitetaan tai verotetaan yhä enemmän säännellyillä markkinoilla sen klooripitoisuuden ja polton aikana syntyvien suolahappopäästöjen vuoksi. POF – joka koostuu polyeteenistä (PE) ja polypropeenista (PP) – on yhteensopiva olemassa olevien polyolefiinin kierrätysvirtojen kanssa useimmilla kehittyneillä markkinoilla, mikäli se kerätään erillään paperista ja muista materiaaleista.
Valmistajille, jotka vievät vientiä EU:n ostajille kasvavien toimitusketjun due diligence -vaatimusten mukaisesti, kalvon koostumuksen ja kierrätettävyyden ilmoittaminen pakkausasiakirjoissa on yleistymässä. Kalvon määrittäminen yksipolymeerirakenteella (yksimateriaalinen PE tai PP) monikerroksisen koekstruusion sijaan parantaa kierrätettävyysluokitusta RecyClass- ja CEFLEX-kehysten mukaisesti, mitä useat suuret eurooppalaiset jälleenmyyjät vaativat nyt toimittajan kelpuutuskriteerinä. Pienentäminen – kalvon paksuuden vähentäminen säilyttäen samalla vaaditun mekaanisen suorituskyvyn parannettujen polymeerikoostumusten ansiosta – on rinnakkainen strategia, joka vähentää materiaalin kulutusta käärittyä yksikköä kohti 15–25 % vaarantamatta tiivisteen eheyttä, mikä vähentää suoraan sekä materiaalikustannuksia että muoviverovelvollisuutta.
-
 Our VisionOur Vision
To be a trusted global partner in packaging materials, delivering innovative, reliable, and sustainable solutions that create long-term value for our customers. -
 Our MissionOur Mission
To provide high-quality packaging materials and customized solutions through advanced manufacturing, strict quality control, and responsive service, helping customers improve efficiency and competitiveness. -
 Social ResponsibilitySocial Responsibility
We are committed to responsible manufacturing by promoting eco-friendly materials, reducing environmental impact, and ensuring safe and ethical production practices. Through sustainable operations and long-term partnerships, we aim to contribute positively to society, the environment, and the communities we serve.
CONTACT DETAILS
- Address:No. 241, Yaojiafan, Zhangpanqiao, Shushan Street, Xiaoshan District, Hangzhou City, Zhejiangin maakunta, Kiina
- TEL:+86-0571-83175630
- Puhelin:+86-13336160217
- Sähköposti:[email protected]
TUOTTEET
PIKALINKKI
UUTISKESKUS
MOBIILIPÄÄTE
Tekijänoikeus© Zhejiang Geruite Packaging Materials Co., Ltd. Kaikki oikeudet pidätetään.
Yksityisyys Mukautettu kirkas kutistekalvo