-
 +86-0571-83175630
-
 [email protected]


Kirkkaan vinyylisuojakalvon valmistajat
-
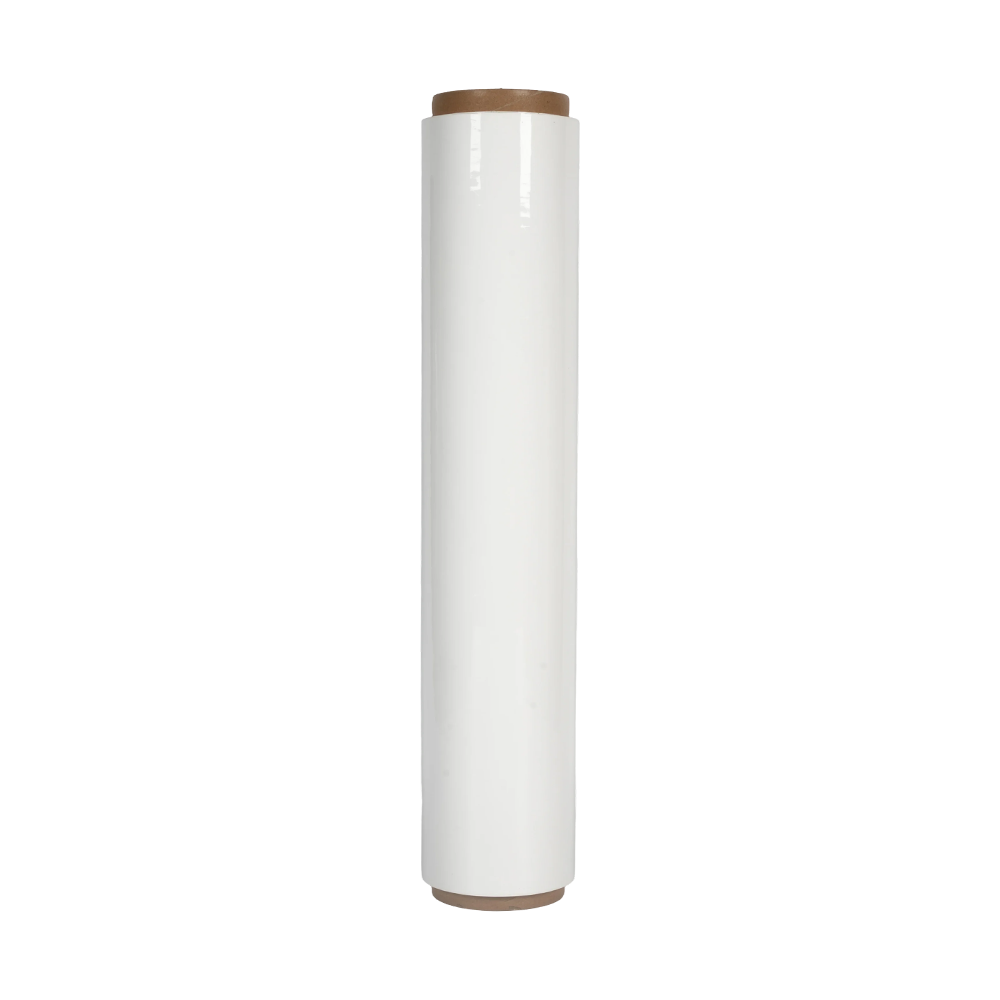
Kirkas Rakennuksen suojaava muovikalvo
Kirkas Rakennuksen suojamuovikalvo on polyeteenikalvo, joka on suunniteltu rakentamiseen, saneera... -
0,03-0,06 Tuotteet suojakalvo
Tuotteen suojakalvo on ohutkalvomateriaali, joka on suunniteltu esineiden pintasuojaukseen. Valmi...
Kunnia
-
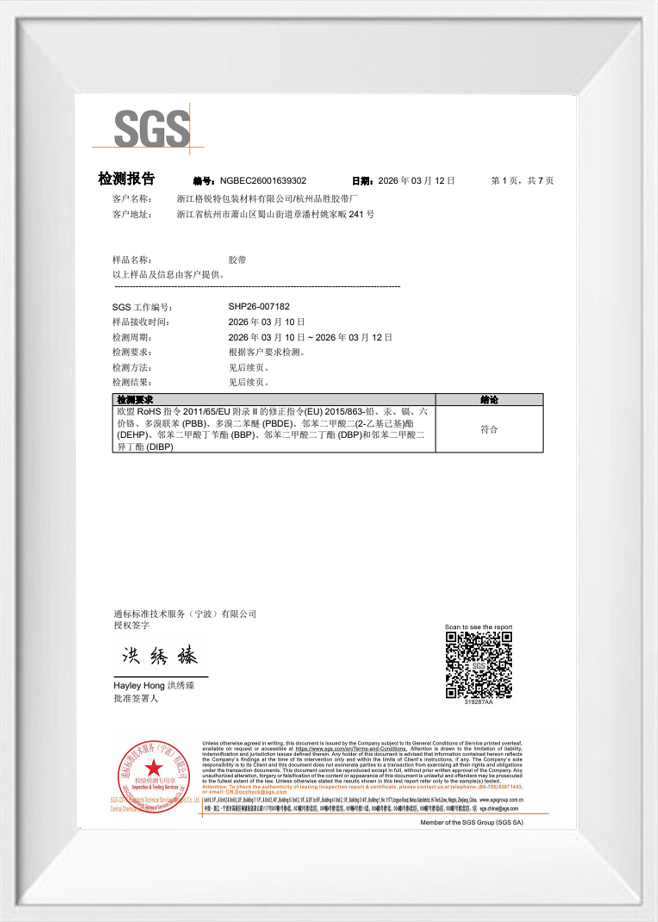 Testiraportti
-
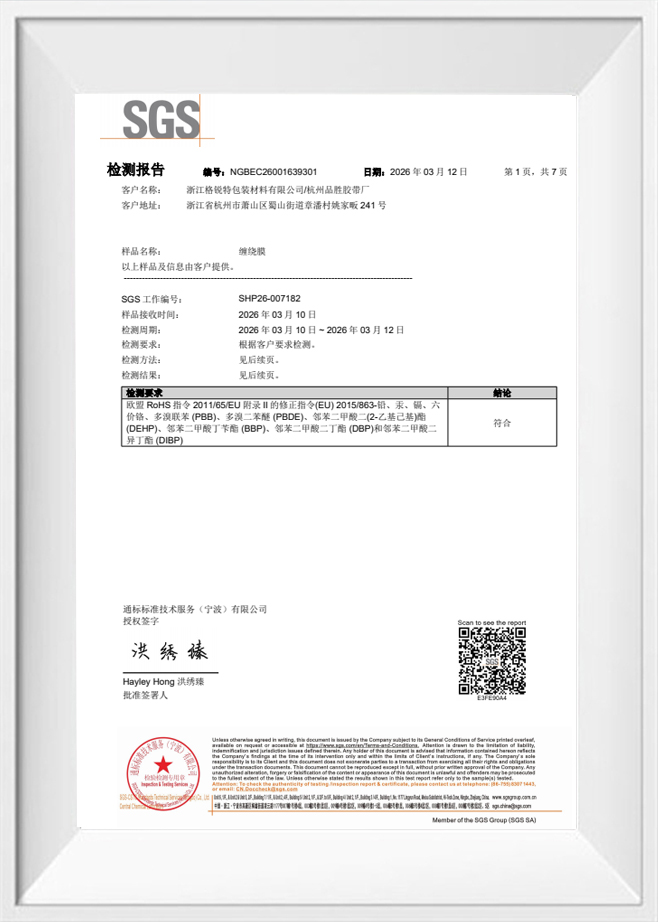 Testiraportti
-
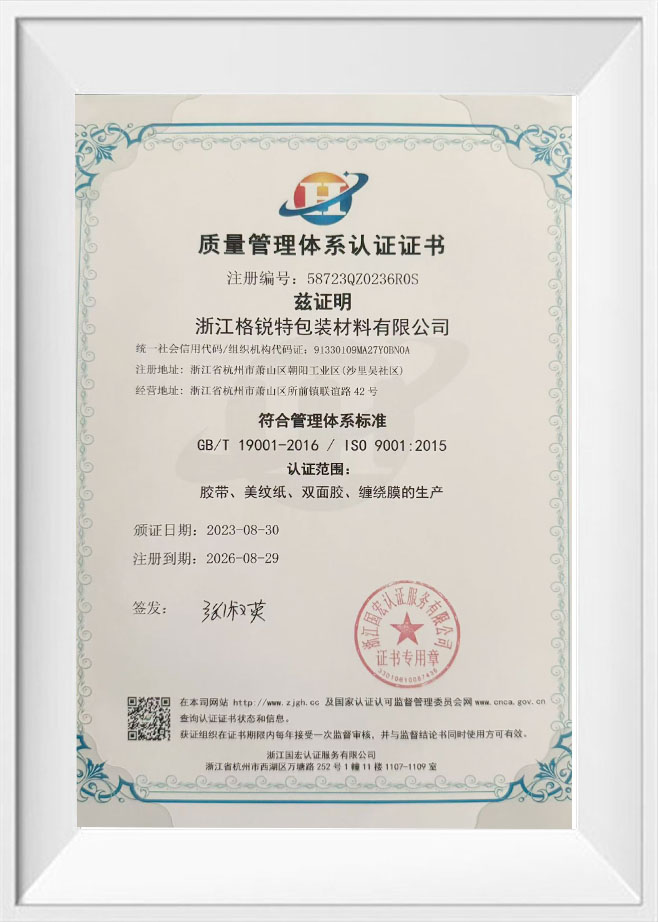 Laatujärjestelmän sertifiointitodistus
-
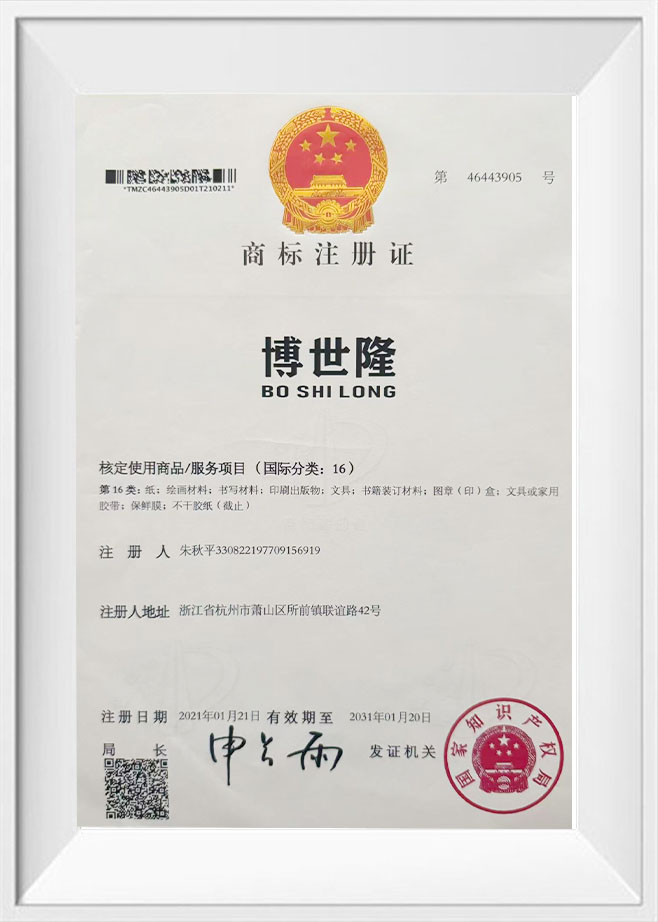 Tavaramerkin rekisteröintitodistus
-
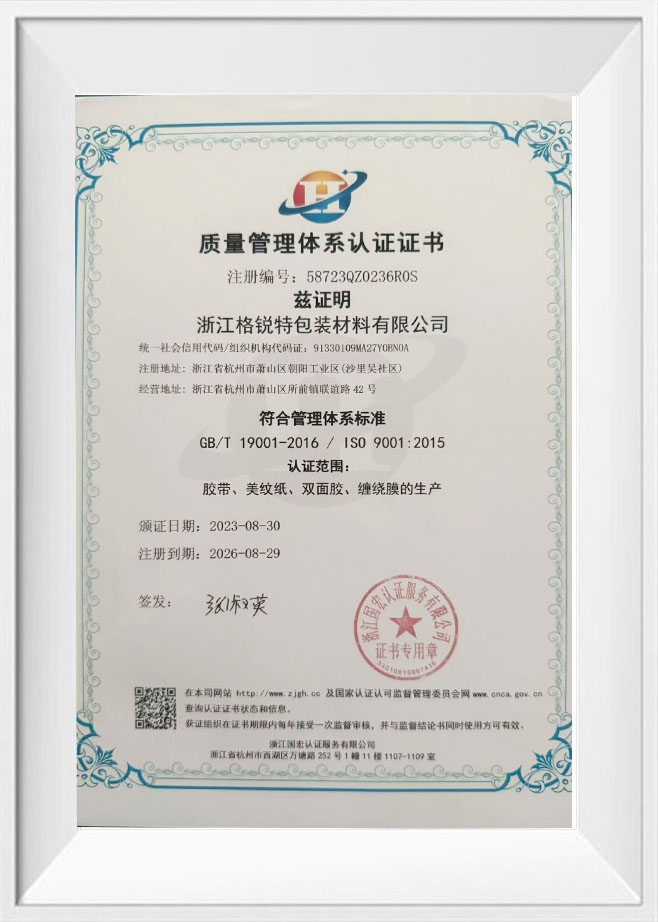 Laatujärjestelmän sertifiointitodistus
Uutiset
-
Teollisuuden uutisia 2026-10-14
Kun raskaan kaluston laatikko saapuu satamavarastoon 40 päivän merellä olon jälkeen, ero turvallisen nipun ja irrallisen kuorman välillä on usein kiinni vannemateriaalissa. Teräshihnat ruostuvat, leikataan kulmiin ja vaativat järeitä työkaluja kiristämiseen. Polypropeenihihnat sen sijaan hiipivät jatkuvassa k...
Näytä lisää -
Teollisuuden uutisia 2026-10-07
Juomatehdas menetti kaksi lavaa pullotettua tuotetta, kun trukin puoleisen kuorman tumma PET-hihna napsahti vaurioituneesta hitsistä. Käyttäjä ei nähnyt hitsiä, koska läpinäkymätön hihna peitti sen. Läpinäkyvä PET-vanne poistaa kuolleen kulman: kirkkaassa rungossa näkyy hitsin laatu, jännitys j...
Näytä lisää -
Teollisuuden uutisia 2026-09-30
Alumiinirunkoinen lava saapuu napsautetulla PP-hihnalla, siirretyllä pintakerroksella ja 400 km ajomatkalla. Tämä kohtaus toistuu päivittäin, ja siksi ostajat vaihtavat siihen PET-pakkaushihna kuormille, jotka painavat, laskeutuvat tai kulkevat kauas. PET on polypropeenin polyesteriserkku: se v...
Näytä lisää
Ota yhteyttä nyt
Suojakalvo Industry Knowledge Extension
Liimakemia suojakalvoissa: Miksi tartuntataso on tarkka päätös
Zhejiang Geruite Packaging Materials Co., Ltd. valmistaa kirkas vinyyli suojakalvo pintasuojaussovelluksiin rakentamisessa, elektroniikassa, metallien valmistuksessa ja laitevalmistuksessa – ja yleisimmin kohtaamamme tekninen kysymys on liiman tartuntataso. Ostajat vaativat usein "vahvaa tartuntaa" ymmärtämättä, että liiallinen tarttuminen herkille pinnoille aiheuttaa juuri sen vaurion, jota kalvon on tarkoitus estää.
Suojakalvoliimat ovat lähes universaalisti paineherkkiä (PSA), ja niitä levitetään tyypillisesti 5-25 g/m²:n pinnoitteen painoina. Kolme hartsijärjestelmää hallitsevat: akryyli, kumipohjainen ja silikoni. Akryyli-PSA:t tarjoavat parhaan tasapainon UV-kestävyyden, vanhenemiskestävyyden ja puhtaan poiston välillä – ne eivät kellastu tai kovettu pitkän viipymäajan kuluessa, joten ne ovat vakiovalinta ulkokäyttöön tai pitkäaikaisiin sovelluksiin. Kumipohjaiset liimat tarjoavat paremman alkuperäisen tarttuvuuden pienemmillä kustannuksilla, mutta ne ovat alttiita liiman siirtymiselle pitkäaikaisessa altistuksessa lämmölle tai UV-säteilylle, jolloin jää jäämiä kiillotetulle metallille, pinnoitetulle lasille ja maalatuille pinnoille. Silikoniliimat on varattu äärimmäisten lämpötilojen sovelluksiin ja korkeaenergisille alustoille, joihin tavalliset akryylit eivät tartu.
Kuorinnan tartunta-arvot – mitattuna g/25mm tai N/25mm – tulee aina sovittaa alustan pintaenergiaan. Matalaenergiapinnat, kuten jauhemaalatut paneelit, PE-muoviverhoilu ja polypropeenikomponentit, vaativat tartunta-arvot alueella 30–80 g/25 mm. Suurienergiset pinnat, kuten ruostumaton teräs, alumiini ja lasi, voivat kantaa 80–200 g/25 mm ilman pintavaurion riskiä, ja ne vaativat usein suurempaa tarttuvuutta kalvon nousemisen estämiseksi kuljetuksen ja käsittelyn aikana. Yhden tartuntaluokan määrittäminen sekalaisille substraattityypeille on suurin syy suojakalvon epäonnistumiseen valmistus- ja kuljetusympäristöissä.
Taustakalvorakenne: PE, PVC ja PET verrattuna pintasuojaukseen
Suojakalvotuotteen taustakalvo kantaa liimakerroksen ja määrittää valmiin nauhan mekaaniset ominaisuudet: mukautuvuuden, vetolujuuden, venymän ja repeytymisen kestävyyden poiston aikana. Kolme taustamateriaalia muodostaa suurimman osan suojakalvosovelluksista, ja jokaisella on erillinen suorituskykyprofiili, jonka ansiosta se sopii paremmin tiettyihin käyttötapauksiin.
Polyeteeni (PE) on yleisimmin käytetty alusta yleiskäyttöiseen pintasuojaukseen. Se on pehmeä, erittäin mukautuva ja repeytyy puhtaasti käsin – käytännöllinen etu valmistuslattioissa, joissa työntekijät käsittelevät ja leikkaavat kalvoa jatkuvasti. PE-tausta on saatavana matalatiheyksisenä (LDPE) ja lineaarisena matalatiheyksisenä (LLDPE) versiona; LLDPE tarjoaa huomattavasti paremman puhkaisun kestävyyden ja vetolujuuden vastaavalla paksuudella, joten se on parempi sovelluksissa, joissa suojattua pintaa käsitellään, pinotaan tai kuljetetaan ennen kalvon poistamista.
PVC-tausta tarjoaa korkeamman jäykkyyden ja paremman mukautuvuuden kaareviin profiileihin kuin PE, ja se hyväksyy hyvin painatuksen, joten se on yleinen autojen suojakalvoissa ja merkkipintojen suojaussovelluksissa, joissa vaaditaan tunnistetulostusta. PVC:n ympäristöprofiili on kuitenkin yhä useammin hankintavastuu: useat suuret tuotantoalat ovat omaksuneet PVC-vapaata hankintapolitiikkaa, ja EU:n REACH-kehyksen alainen sääntelypaine laajentaa edelleen joustavissa PVC-valmisteissa käytettävien pehmittimien rajoituksia.
PET-tausta tarjoaa suurimman vetolujuuden ja mittavakauden kolmesta joukosta minimaalisella venymällä jännityksen alaisena. Tämä tekee siitä oikean spesifikaation kirkas suojakalvo tarkkuustyöstettyihin komponentteihin, optisiin pintoihin ja elektronisiin näyttöpaneeleihin, joissa taustan venyminen tai viruminen käsittelyn aikana voi aiheuttaa liimakerroksen siirtymisen ja aiheuttaa kosketusjälkiä pintaan. PET-taustainen suojakalvo ei ole käsin repäistävissä ja vaatii leikkaustyökaluja tuotantolinjalla – työnkulun rajoitus kannattaa varmistaa ennen kuin se määritetään korkean liikevaihdon sovelluksiin.
Suojakalvon suorituskyvyn hallinta valmistus- ja kuljetussyklin kautta
Pintasuojakalvot levitetään valmistuspaikalla ja poistetaan asennus- tai loppukäyttökohdassa – viipymäjakso, joka voi kestää päiviä valmistuspajassa tai kuukausia mannertenvälisessä toimitusketjussa. Ensisijaiset vikatilat, jotka ilmenevät pidemmän viipymäajan aikana, ovat liiman siirto, kalvon haurastuminen ja reunan kohoaminen, joista kutakin ohjaa eri ympäristömuuttuja.
Liiman siirtyminen – alustan pinnalle kalvon poiston jälkeen jäänyt jäännös – johtuu yleisimmin kumipohjaisten liimojen UV-hajoamisesta tai altistumisesta korkeille lämpötiloille, jotka pehmentävät liimaa ja edistävät siirtymistä mikroskooppisiin pinnan piirteisiin. Ulkovarastointiin tai yli 60 °C:n lämpöön liittyviin sovelluksiin akryyliliimajärjestelmän määrittäminen ei ole neuvoteltavissa. Jopa akryylijärjestelmissä korkean lämpötilan akryylikoostumuksia, joiden lämpötila on 100–120 °C, on saatavana sovelluksiin lähellä lämmönlähteitä valmistuksen aikana, kuten hitsaus- tai jauhemaalausuunien viereen varastoituihin paneeleihin.
Kalvon haurastuminen UV-altistuksessa on liiman hajoamisesta erillinen vikatila. Tavalliset PE-taustakalvot alkavat menettää venymystä ja pinta halkeilee noin 3–6 kuukauden suoran ulko-UV-altistuksen jälkeen, mikä tekee poistamisesta entistä vaikeampaa – kalvo repeytyy pieniksi paloiksi sen sijaan, että se kuoriutuisi puhtaaksi. UV-stabiloidut PE-kalvot, joissa on estetty amiinivalostabilisaattoreita (HALS), pidentävät ulkokäyttöiän 12–18 kuukauteen ilman haurastumista ja ovat oikea spesifikaatio rakennuspaneeleille, arkkitehtonisille alumiiniprofiileille ja valmiille rakennusmateriaaleille, jotka varastoidaan tai asennetaan ulos ennen suojakalvon poistamista. Zhejiang Geruite Packaging Materials Co., Ltd.:ssä on UV-stabiloituja taustavaihtoehtoja saatavilla koko suojakalvovalikoimastamme asiakkaille, joilla on laajennetut ulkoaltistusvaatimukset.
Levitystekniikat, jotka määrittävät, suojaako suojakalvo todella
Kalvon spesifikaatioiden osuus suojakalvon suorituskyvystä on noin puolet todellisissa tuotantoympäristöissä. Sovellustekniikka ratkaisee loput. Kaksi yleisintä levitysvirhettä – reunan kohoaminen ja jääneet ilmakuplat – ovat molemmat tekniikan aiheuttamia ongelmia, joita esiintyy kalvon laadusta riippumatta.
Reunan kohotus alkaa levityksen aikana, kun kalvoa levitetään liiallisen jännityksen alaisena. Kun kalvoa venytetään peittämään pinta, se supistuu elastisesti irrotuksen jälkeen ja vetää reunat pois substraatista. Oikea tekniikka on levittää kalvo nollajännityksellä — asettaa se pinnalle venytyksen sijaan — ja painaa kumilastalla tai vaahtomuovitelalla keskeltä ulospäin, jolloin ilma poistuu ja reunojen täysi kosketus varmistetaan. Suurilla paneeleilla märkälevitysmenetelmä (laimea saippua-vesiliuos, joka huuhdellaan alustan pinnalle ennen kalvon asettelua) mahdollistaa uudelleenasemoinnin ennen kuin liima kiinnittyy täysin, mikä estää ilman jääntymisen ja virheellisen kohdistuksen ensimmäisen levityksen yhteydessä.
Automatisoidussa sovelluksessa tuotantolinjoilla telan paine ja rainan kireysasetukset ovat kriittisiä muuttujia. Nippitelan paineen tulee olla riittävä saavuttaakseen täyden liimakosketuksen alustan leveydellä pidentämättä kalvotaustaa — tyypillisesti 2–4 baaria PE-taustaisille kalvoille litteälevysubstraateille. Lämpötilaohjatut levitystelat (30–40°C) parantavat liiman alkukostumista matalaenergiaisilla pinnoilla ja vähentävät jauhemaalattujen ja maalattujen paneelien reunan nousua vaatimatta korkeampaa tarttuvuutta, mikä voi aiheuttaa poistovaikeuksia myöhemmin toimitusketjussa.
-
 Our VisionOur Vision
To be a trusted global partner in packaging materials, delivering innovative, reliable, and sustainable solutions that create long-term value for our customers. -
 Our MissionOur Mission
To provide high-quality packaging materials and customized solutions through advanced manufacturing, strict quality control, and responsive service, helping customers improve efficiency and competitiveness. -
 Social ResponsibilitySocial Responsibility
We are committed to responsible manufacturing by promoting eco-friendly materials, reducing environmental impact, and ensuring safe and ethical production practices. Through sustainable operations and long-term partnerships, we aim to contribute positively to society, the environment, and the communities we serve.
CONTACT DETAILS
- Address:No. 241, Yaojiafan, Zhangpanqiao, Shushan Street, Xiaoshan District, Hangzhou City, Zhejiangin maakunta, Kiina
- TEL:+86-0571-83175630
- Puhelin:+86-13336160217
- Sähköposti:[email protected]
TUOTTEET
PIKALINKKI
UUTISKESKUS
MOBIILIPÄÄTE
Tekijänoikeus© Zhejiang Geruite Packaging Materials Co., Ltd. Kaikki oikeudet pidätetään.
Yksityisyys Mukautettu kirkas vinyylisuojakalvo